
Introdução
As soldas estão entre os menores e mais críticos elementos de um produto eletrônico — e também entre os mais difíceis de inspecionar. Uma junta desalinhada, incompletamente ligada ou aquecida de forma desigual pode passar por uma rápida verificação visual e ainda assim falhar no campo. Para fabricantes que executam processos automatizados de soldagem, como soldadura em barra rápida e PGRS (solda por refluxo por pulso), a questão da inspeção não é verificar as juntas, mas como verificá-las de forma precisa, repetida e em velocidade de produção.
Um sistema de inspeção de solda fornece essa resposta. Dependendo da tecnologia, ele pode verificar a geometria da junta, detectar defeitos internos ocultos, medir a altura da solda ou guiar o próprio equipamento de soldagem para alinhar precisamente com as almofadas e condutores antes mesmo da aplicação do calor. Escolher o sistema certo exige compreender tanto os tipos de defeitos que seu processo produz quanto as capacidades e limites de cada tecnologia de inspeção.
Este guia percorre os pontos comuns de dor que levam os fabricantes a investir na inspeção de soldas, os defeitos detectados por esses sistemas, as principais tecnologias de inspeção disponíveis, como a inspeção se integra com os processos de solda de hotbar e PGRS, e os critérios que mais importam na escolha de um sistema. Também apresenta como o equipamento de solda guiado por visão da Mijoint constrói precisão de posicionamento de grau de inspeção diretamente no processo de solda.
O que é um sistema de inspeção de soldas?
Um sistema de inspeção de solda é qualquer combinação de hardware e software que avalia as soldas de acordo com critérios de qualidade definidos — automaticamente ou semi-automaticamente — e gera um resultado sobre o qual o processo de produção pode agir. A avaliação pode ocorrer antes da soldagem (verificando se o condutor e a almofada estão posicionados corretamente), durante a soldagem (monitorando o processo) ou após a soldagem (verificando a junta finalizada).
O que todas as abordagens de inspeção de juntas de solda têm em comum é o objetivo: substituir o julgamento humano subjetivo e propenso à fadiga por medições repetíveis. Um inspetor treinado pode avaliar algumas juntas por minuto com consistência decrescente ao longo de um turno; Um sistema de inspeção avalia cada junta de cada placa, ciclo após ciclo, usando os mesmos critérios todas as vezes.
Importante, a inspeção não é apenas para rejeitar articulações ruins. Os dados de inspeção mais valiosos retornam ao próprio processo — corrigindo alinhamento, desvio de sinalização e permitindo que os equipamentos de soldagem se adaptem à variação real das peças antes que os defeitos sejam criados. Esse é o princípio por trás das máquinas de solda guiadas por visão, que usam visão 3D para localizar pastilhas e condutores e ajustar a posição de soldagem em tempo real.
Pontos de Dor: Solda a Frio, Vazios e Retornos de Campo de Defeitos de Soldagem
Soldas de solda fria
Uma solda fria se forma quando a solda não atinge a temperatura necessária para uma adesão metalúrgica adequada. Visualmente, a articulação pode parecer completa; eletricamente e mecanicamente, é fraco. Juntas frias causam conexões intermitentes que passam em alguns testes funcionais e falham em outros — um dos modos de falha mais frustrantes na fabricação de eletrônicos, porque o defeito fica escondido dentro de uma junta que parece aceitável. Em processos de barra rápida e PGRS, o aquecimento desigual na face de soldagem é uma causa direta: as seções da área da junta que recebem calor insuficiente nunca retornam completamente.
Vazios e Defeitos Internos
Vazios são cavidades dentro da solda — gás aprisionado ou resíduos de fluxo que reduzem a área de ligação efetiva. Uma junta com uma ovação significativa pode parecer perfeita por fora, carregando apenas uma fração da resistência mecânica e elétrica pretendida. Como o defeito é interno, as verificações visuais em nível superficial não conseguem detectá-lo, e a fraqueza só se manifesta sob estresse mecânico, ciclo térmico ou vibração no campo.
Devoluções de Campo e Custo da Garantia
Quando defeitos de soldagem escapam para o cliente, o custo se multiplica. Um produto devolvido deve ser diagnosticado, reparado ou substituído, e enviado de volta; Em data centers e aplicações automotivas, um único conector com defeito pode derrubar equipamentos muito mais valiosos do que o próprio componente. Falhas no campo também prejudicam a confiança do cliente e podem desencadear auditorias ou revisões de qualificação. Fabricantes que analisam reivindicações de garantia frequentemente rastreiam uma parcela significativa dos retornos até processos de solda que não tinham cobertura adequada de inspeção — por isso o controle de qualidade da soldagem merece ser tratado como um investimento em nível de sistema, e não como um gasto em nível de estação.
Defeitos comuns em juntas de solda e métodos de detecção
Defeitos na junta de solda se enquadram em categorias reconhecíveis, cada uma com abordagens de detecção característica:
- Desalinhamento e deslocamento.O condutor fica parcialmente ou totalmente fora da almofada. Detecção: medição de posição antes da soldagem — sistemas de visão que localizam pastilhas e condutores e calculam desvios — ou comparação visual pós-soldagem com a geometria do alvo.
- Solda insuficiente ou excessiva.Solda insuficiente deixa uma junta fraca; Excesso cria pontes e curtos-circuitos para condutores adjacentes. Detecção: medição geométrica da junta finalizada, comparando área, altura ou volume da solda em relação à especificação.
- Juntas frias e refluxo incompleto.A solda não derreteu e aderiu completamente. Detecção: análise de textura de superfície e geometria das juntas, apoiada pelo monitoramento do processo da temperatura real e do perfil de aquecimento durante a soldagem.
- Vazias e cáries internas.Espaços ocultos dentro da junta. Detecção: métodos de inspeção interna, como raio-X, que imagens através da articulação revelam cavidades que a insupressão superficial não consegue ver.
- Ponte e shorts.A solda conecta condutores que deveriam ser isolados. Detecção: testes elétricos e inspeção visual/geométrica do espaço entre condutores adjacentes.
Duas conclusões práticas seguem dessa lista. Primeiro, nenhum método único de detecção cobre todos os tipos de defeito — métodos de geometria de superfície e métodos de imagem interna respondem a perguntas diferentes. Segundo, quanto mais cedo um tipo de defeito for detectado, mais barato é corrigir: detectar desalinhamento antes da soldagem evita o defeito completamente, enquanto encontrar uma lacuna após a soldagem significa retrabalho ou sucate.
Tecnologias de Inspeção: AOI 2D, SPI 3D e Raio-X
AOI 2D (Inspeção Óptica Automatizada)
O AOI 2D utiliza câmeras e processamento de imagem para examinar as juntas de cima. Ele verifica a presença, posição e características visuais — cobertura de solda, contorno da junta, ponte entre condutores adjacentes. É rápido e bem adequado para verificações em alto volume de características visíveis na superfície. Sua limitação é a profundidade: uma imagem 2D não pode medir a altura da solda nem revelar nada sobre a estrutura interna da junta. Uma articulação com aparência aceitável, mas com vacilação oculta, vai passar AOI 2D.
Inspeção 3D
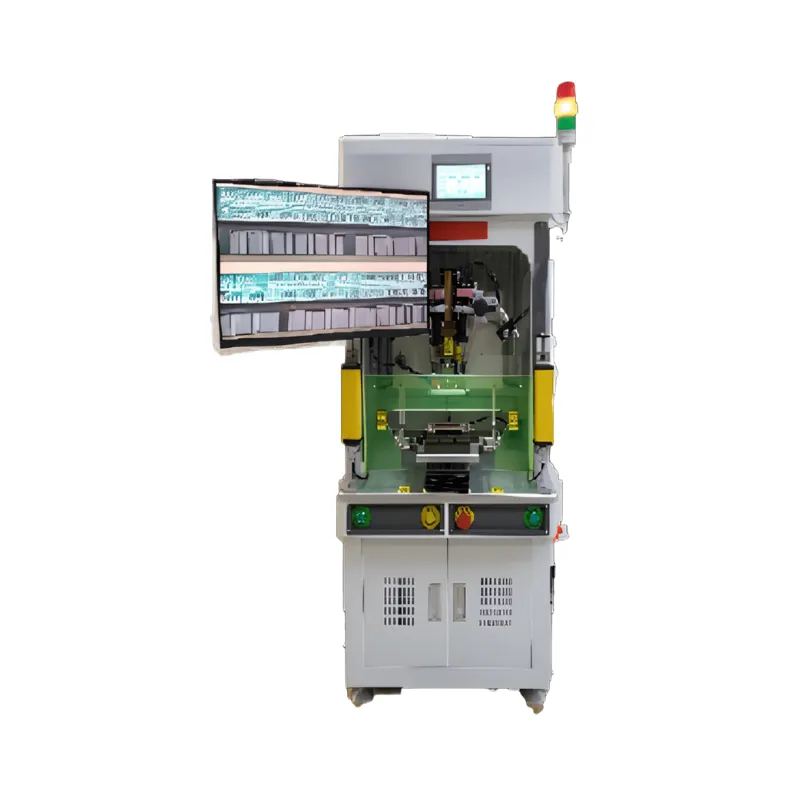
As tecnologias de inspeção 3D reconstroem o perfil de altura da área da junta, permitindo a medição da altura, volume e coplanaridade da solda — características invisíveis em uma imagem plana. O mesmo princípio de medição 3D também alimenta uma aplicação diferente: em vez de inspecionar as juntas após a soldagem, a visão 3D localiza pads e condutores antes da soldagem e guia o equipamento para o alinhamento correto. Na máquina de soldagem PGRS guiada por visão 3D da Mijoint, a visão 3D posiciona as placas e condutores da PCB, calcula desvios de posição em tempo real e envia os dados para o sistema principal de controle para a soldagem por alinhamento adaptativo — transformando a medição em grau de inspeção em prevenção de defeitos.
Inspeção por Raios-X
Imagens de inspeção por raio-X através da junta, revelando estrutura interna: vazios, solda insuficiente sob os componentes e pontes ocultas. É o método definitivo para defeitos internos que nenhuma técnica superficial consegue detectar. Suas compensações são custo e produtividade — sistemas de raios X representam um investimento significativo e normalmente inspecionam amostras ou juntas específicas de alto risco, em vez de todas as juntas de cada placa. Muitos fabricantes utilizam raios-X para validação de processos e amostragens periódicas, enquanto dependem de métodos mais rápidos para inspeção completa da produção.
Integrando a Inspeção com Hotbar e Soldagem PGRS
Soldar condutores de união hot bar e PGRS a pads de PCB usando uma ferramenta de colagem aquecida, com calor aplicado sob pressão e tempo controlados. Esses processos exigem alinhamento rígido: a barra deve entrar em contato simultaneamente com toda a área de soldagem, e o condutor deve ficar sobre a almofada dentro de uma pequena tolerância posicional. Dois exemplos em nível de equipamento mostram como a inspeção se integra ao processo:
Soldagem adaptativa guiada por visão.OMáquina de soldar PGRS guiada por visão 3D (estação dupla)usa visão 3D para localizar pastilhas e condutores da PCB, calcula o desvio de posição em tempo real e envia o resultado ao sistema principal de controle, que adapta o alinhamento da soldagem de acordo. O design de duas estações permite que a sobreposição de carga e soldagem para a capacidade de produção, e a máquina suporta um processo de pré-solda para aplicações que exigem condutores pré-estanhados. OMáquina de soldar PGRS em linhaestende a mesma capacidade para um fluxo contínuo em linha: carregamento automático, reconhecimento visual, correção de desvio do condutor, soldagem e descarga automática — as verificações de visão são incorporadas a cada ciclo, em vez de serem realizadas separadamente a jusante.
Uniformidade térmica para áreas largas de soldagem.O alinhamento é apenas metade da qualidade da junta; A outra metade é o calor. Em superfícies largas de solda — como placas de circuito PCIE e CEM de grande formato — o aquecimento desigual na barra cria seções frias e juntas irregulares. Mijoint'sMáquina de soldar barra de alta potênciaAborda isso com otimização estrutural e controle preciso de temperatura por resistência local, alcançando equilíbrio térmico ao longo da larga face de soldagem, de modo que as soldaduras das juntas sejam uniformes em uma única operação.
Construindo um Sistema de Qualidade em Circuito Fechado para Eliminar Problemas de Soldagem
O controle de qualidade da soldagem mais eficaz é um ciclo fechado: a medição influencia o processo, e o processo gera novas medições. Uma arquitetura prática em malha fechada para qualidade de solda inclui quatro camadas:
- Verificação pré-processo.Antes da aplicação do calor, a visão confirma que condutores e almofadas estão presentes e posicionados corretamente. O desalinhamento — o defeito mais barato de consertar — é corrigido antes de se tornar uma junta.
- Adaptação e monitoramento em processo.Durante a soldagem, o equipamento mede a geometria real da peça (por meio do cálculo de desvio de visão 3D) e adapta o alinhamento; Os parâmetros de aquecimento são controlados e monitorados para que cada junta receba o perfil térmico pretendido.
- Inspeção pós-processo.Após a soldagem, a inspeção adequada ao risco de defeito — verificações geométricas para características da superfície, amostragem de raios-X para integridade interna — verifica o resultado antes que o produto seja transferido para jusante.
- Feedback e correção.Os resultados da inspeção são analisados para detectar tendências. Uma deriva na geometria da junta aponta de volta para alimentação ou alinhamento; um padrão de juntas frias aponta para parâmetros de aquecimento. Corrigir a causa a montante fecha o ciclo e previne a recorrência de defeitos.
Fábricas que implementam essa estrutura param de tratar defeitos de solda como eventos aleatórios a serem detectados e passam a tratá-los como sinais de processo a serem eliminados. O benefício cumulativo é a menor quantidade de retornos no campo: juntas que foram soldadas corretamente na primeira vez, verificadas durante o ciclo e rastreadas durante o processo.
Critérios-chave de seleção
Ao comparar abordagens e equipamentos de inspeção de soldas, avalie o seguinte:
- Cobertura de defeitos versus seu perfil real de defeitos.Liste os tipos de defeito que seu processo realmente produz (a partir de dados de rendimento e análise de retornos), e então confirme que a tecnologia candidata os detecta. Um sistema com excelente cobertura de superfície não ajuda se suas perdas vierem de vazios internos.
- Integração com o processo de soldagem.Sistemas que medem antes e durante a soldagem previnem defeitos; sistemas que só inspecionam depois, os separam. Equipamentos de soldagem guiados por visão que realizam cálculos de desvio 3D e alinhamento adaptativo resolvem o desalinhamento em sua origem.
- Impacto de velocidade e tempo de ciclo.A inspeção incorporada ao ciclo da máquina adiciona cobertura sem adicionar tempo de ciclo. Verifique se a taxa de inspeção corresponde ou supera a taxa de produção da sua linha.
- Repetibilidade e desempenho de falsas chamadas.Solicite dados sobre a repetibilidade da medição e taxas de rejeição falsa. Um sistema que sinaliza juntas boas desperdiça mão de obra e mina a confiança do operador.
- Capacidade de processo do próprio equipamento de soldagem.A inspeção não pode compensar um processo de soldagem instável. Avalie o controle térmico da plataforma de soldagem (por exemplo, controle local preciso de resistência para áreas largas de soldagem) junto com suas características de inspeção — a qualidade da junta começa com o equipamento de soldagem.
- Conectividade de dados.Os resultados das inspeções que alimentam os registros de produção suportam rastreabilidade e análise de tendências; estações de inspeção isoladas perdem esse valor.
Por que escolher as soluções de inspeção de juntas de solda da Mijoint
A Mijoint integra a medição de grau de inspeção diretamente em seu equipamento de soldagem, de modo que a qualidade da junta é protegida no ponto de criação, em vez de verificada posteriormente:
- OMáquina de soldar PGRS guiada por visão 3D (estação dupla)localiza pads e condutores de PCB em 3D, calcula desvios de posição em tempo real e envia resultados ao sistema principal de controle para soldagem por alinhamento adaptativo — com produtividade em duas estações e suporte para processos de pré-soldagem.
- OMáquina de soldar PGRS em linhaoferece o mesmo posicionamento visual 3D e soldagem adaptativa em configuração totalmente em linha — carregamento automático, reconhecimento visual, correção de desvio de condutor, soldagem e descarga automática em um processo contínuo.
- OMáquina de soldar barra de alta potênciaresolve o desafio de aquecimento em área larga nas placas de circuito PCIE e CEM de grande formato, com otimização estrutural e controle preciso de temperatura por resistência local que mantém o equilíbrio térmico em toda a face de soldagem para juntas uniformes e de passagem simples.
Nessas plataformas, a capacidade de inspeção não é uma estação parafusada — faz parte do próprio processo de soldagem, medindo e corrigindo a cada ciclo. Se seus produtos envolvem requisitos de soldagem além dessas configurações padrão, a Mijoint também entrega equipamentos personalizados construídos com base nos seus desenhos de produto e requisitos de processo —Entre em contato com nossa equipepara solicitar uma solução personalizada.
Conclusão
Escolher o sistema certo de inspeção de solda começa pelos seus defeitos: mapeie os modos de falha que seu processo realmente produz, depois selecione a tecnologia — ou combinação de tecnologias — que os detecta o mais cedo possível. Lembre-se que AOI 2D verifica o que é visível, a medição 3D adiciona altura e permite a orientação pré-solda, e o raio-X revela o que é interno. Acima de tudo, dê peso à inspeção integrada ao próprio processo de soldagem: alinhamento guiado por visão, correção de desvio em tempo real e aquecimento controlado evitam a maioria dos defeitos nas juntas antes mesmo de existirem.
Se você está avaliando equipamentos de soldagem com capacidade integrada de inspeção e precisa de uma solução configurada para seus produtos específicos e requisitos de qualidade,entre em contato com a equipe de engenharia da Mijointsolicitar uma proposta de equipamento personalizada. Para saber mais sobre as capacidades de soldagem da empresa e sua experiência no setor, visite oSobre Mijointpágina.



