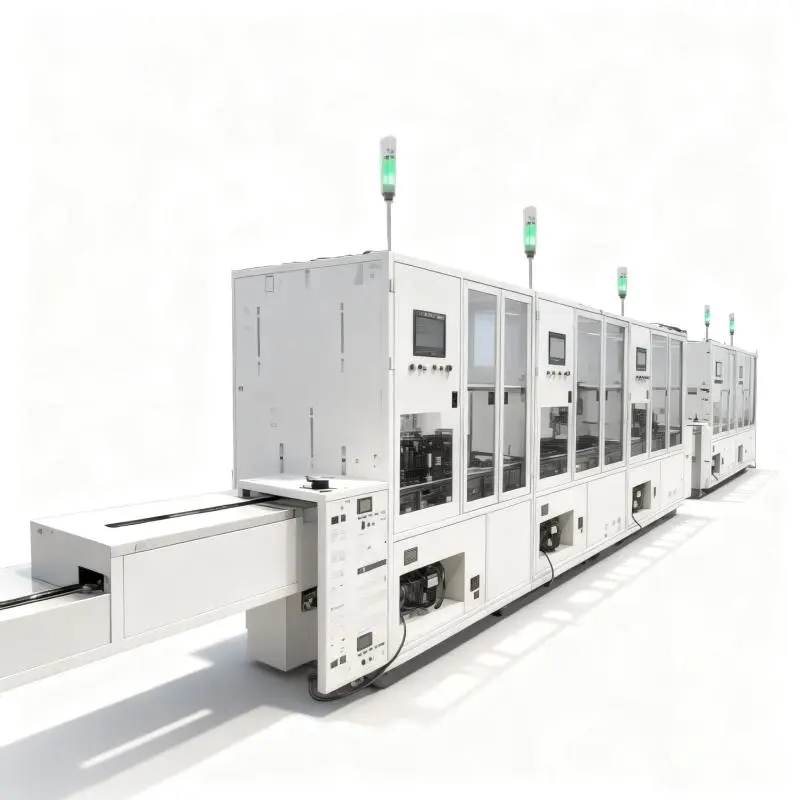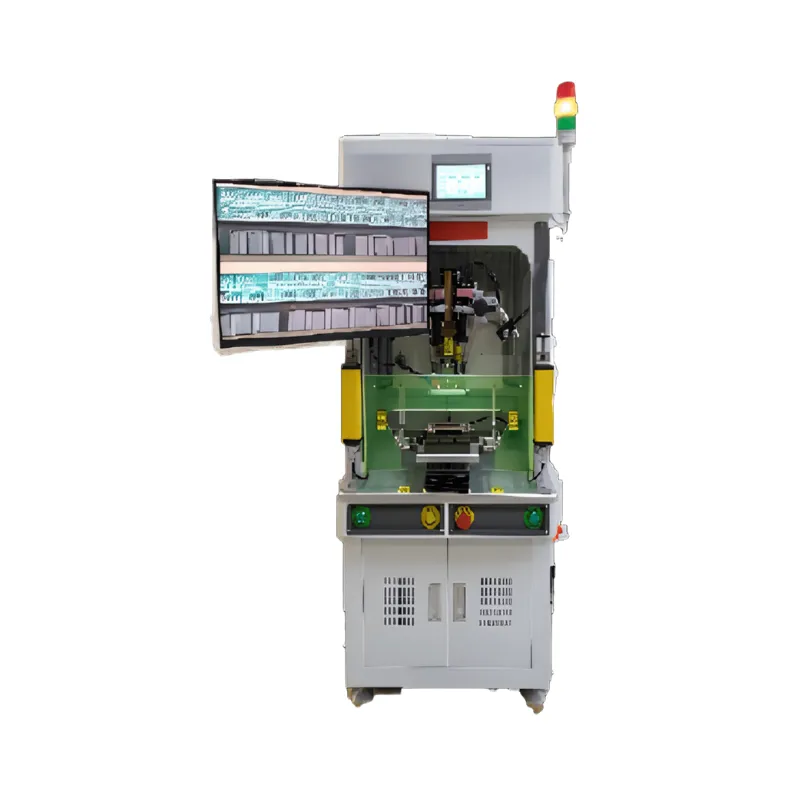
Equipamentos de montagem automatizados já medem, controlam e avaliam quase tudo o que fazem — ciclo a ciclo, unidade a unidade. A questão que separa fábricas de alto desempenho das demais é se esses dados são coletados e usados, ou se evaporam dentro do controlador de cada máquina. A coleta de dados de máquinas para equipamentos de automação é a prática de capturar automaticamente parâmetros de processo, contagens de produção, resultados de inspeção e status do equipamento, movendo-os para um sistema central e transformando-os em decisões. Bem feito, ele transforma períodos de inatividade não planejados e decisões de gestão cegas em operações monitoradas, previsíveis e em constante melhoria. Este guia explica como funciona, quais dados coletar, quais tecnologias os transportam e como implementá-los em uma linha automatizada.
O que é coleta de dados por máquinas?
A coleta de dados de máquina é a captura automática de informações geradas por equipamentos de produção — valores de processo, registros de eventos, resultados de qualidade e sinais de status — e sua transferência para um sistema onde podem ser armazenadas, visualizadas e analisadas. A palavra "automático" carrega a maior parte do peso: os dados se movem de máquina para sistema sem que os operadores escrevam nada, exportem arquivos manualmente ou reintroduzam números.
O escopo abrange várias famílias de dados:Dados de processo(os parâmetros que cada estação controla, como temperaturas, pressões e posições),Dados de produção(contagens, tempos de ciclo, estados da máquina),Dados de qualidade(resultados de inspeção visual, medições elétricas, decisões de aprovação/reprovação), eDados de saúde do equipamento(alarmes, falhas e sinais de status que prenunciam falhas). Nas linhas automatizadas modernas, tudo isso já existe dentro do sistema de controle do equipamento — coleta de dados é o ato de proporcionar um lugar útil para ir. As linhas automatizadas de preparação de fios da Mijoint, por exemplo, são equipadas com monitoramento de vídeo e monitoramento remoto como padrão, com rastreabilidade automática de dados de produção e uma interface padrão de dados para conexão a um MES ou à plataforma web autodesenvolvida pela empresa: o caminho de coleta faz parte do design da máquina, não é um complemento.
Pontos de dor: Tempo de Inatividade Não Planejado, Falta de Manutenção Preditiva e Decisões Cegas de Produção
Quando os dados da máquina não são coletados, três problemas dominam a vida diária de uma operação de produção.
Tempo de Inatividade Não Planejado
Sem dados contínuos de status, problemas de equipamento se manifestam ao interromper a linha. Alarmes e falhas que um sistema de monitoramento surgiria como tendências — uma estação demorando progressivamente mais por ciclo, uma falha intermitente no sensor, um parâmetro se aproximando do seu limite — permanecem invisíveis até se tornarem paras. E como nada foi registrado, a autópsia após cada colapso começa a partir de suposições sobre o que a precedeu.
Sem manutenção preditiva
A manutenção preditiva é, em sua essência, uma prática de dados: ela precisa de registros históricos de como a máquina se comportou antes de falhas passadas para reconhecer as mesmas assinaturas antecipadamente. Uma máquina que não registra nada não pode ser prevista; Ele só pode ser mantido em um calendário — o que ou desperdiça vida útil em componentes substituídos muito cedo ou corre o risco de falhas em componentes substituídos tarde demais. Fábricas sem dados de equipamentos ficam travadas em ambos os erros simultaneamente, em todas as máquinas do chão.
Decisões de Produção às Cegas
Quando os gestores decidem sobre pessoal, agendamento, melhoria de OEE ou capacidade sem coletar dados, eles decidem a partir de impressões e relatórios atrasados no final do turno. Qual estação realmente limita a saída da linha? Qualidade é drifting nos turnos da noite? A mudança da receita de ontem ajudou ou prejudicou? Sem dados de máquinas, essas questões são resolvidas pela opinião — e programas de melhoria estagnam porque seus efeitos não podem ser medidos.
Quais dados os equipamentos de automação podem gerar?
Os dados disponíveis são mais amplos do que a maioria das fábricas explora. Uma linha automatizada bem instrumentada produz:
- Contagens de produção e dados de ciclo.Unidades concluídas por turno e por hora, tempos de ciclo por estação e o débito real em relação à capacidade de projeto — a base da medição OEE.
- Parâmetros do processo.Os valores controlados atrás de cada unidade: perfis de temperatura e pressão de solda, configurações de desmontagem a laser, dimensões de conformação e corte — os dados que explicamPor quêUma unidade se desenrolou do jeito que aconteceu.
- Qualidade e resultados da inspeção.Resultados da inspeção visual, valores de teste elétrico como medições de resistência de contato Kelvin em quatro fios e decisões de aprovação/reprovação, cada um ligado à unidade e à estação que os produziu.
- Alarmes e registros de falhas.O que parou, quando, com qual mensagem — a matéria-prima para análise de tempo de inatividade e manutenção preditiva.
- Dados de identidade e rastreabilidade da unidade.O registro por unidade — por exemplo, dados de inspeção armazenados em um código bidimensional marcado a laser — que vincula cada medição acima a um produto específico.
- Status visual.Monitoramento por vídeo da linha, útil tanto para supervisão imediata quanto para diagnóstico remoto.
Como uma ilustração concreta do que os dados coletados revelam: a linha de montagem flexível B901 da Mijoint foi projetada para uma taxa de utilização de equipamentos acima de 90% e rendimento acima de 98%.Registros de produção e qualidade podem ajudar a verificar esses números, acompanhar o desempenho ao longo do tempo e investigar desvios. A coleta de dados apoia a análise de desempenho, enquanto a utilização real e o rendimento também dependem do equipamento, processo, materiais e condições operacionais.
Métodos de Coleta de Dados: OPC UA, SECS/GEM e gateways IoT
Várias abordagens padrão transferem dados de equipamentos para sistemas, e a maioria das implantações reais as combina:
- Conectividade direta do controle.PLCs e PCs industriais possuem os dados mais ricos, e protocolos modernos desenvolvidos para comunicação industrial — o OPC UA sendo o mais amplamente adotado — expõem-nos a sistemas de nível mais alto em forma estruturada e documentada. Essa é a rota preferida para parâmetros de processo e registros de eventos.
- SECS/GEM.Em ambientes de equipamentos semicondutores adjacentes, o padrão SECS/GEM define como as máquinas reportam eventos, dados e alarmes aos sistemas hospedeiros; onde o host de fábrica espera, o suporte de equipamentos para o padrão evita adaptações personalizadas.
- Interfaces de dados padrão e plataformas web.Equipamentos que oferecem uma interface de dados padrão documentada — como as linhas de preparação de fios da Mijoint, que se conectam a um MES ou à plataforma web desenvolvida pela empresa — podem alimentar tanto sistemas de fábrica quanto plataformas mais leves, o que é útil quando ainda há uma implementação completa do MES pela frente.
- Gateways IoT.Para equipamentos que não possuem conectividade nativa, um dispositivo gateway faz a ponte entre eles: ele fala o protocolo da máquina de um lado e a rede do outro, agregando múltiplas máquinas em um único fluxo a montante.
- Monitoramento por vídeo.Um canal complementar: o monitoramento remoto por vídeo permite que os engenheiros vejam o que os dados dizem e o que a máquina está fazendo na mesma visão, o que reduz consideravelmente o diagnóstico.
O princípio de seleção é preferir o que o equipamento suporta nativamente. Uma máquina com interface padrão embutida coleta dados de forma mais confiável do que uma adaptada por meio de um conversor parafusado, porque o modelo de dados foi projetado na fonte e não reproduzido.
Armazenamento e Arquitetura de Dados
Os dados coletados precisam de um destino, e a arquitetura geralmente tem camadas. Valores de processo de alta frequência frequentemente aparecem primeiro em um historiador ou armazenamento de séries temporais otimizado para gravações rápidas e retenção longa. Registros em nível de unidade — identidade, resultados de inspeção, dados de rastreabilidade — pertencem ao MES ou à plataforma de qualidade, vinculados ao identificador da unidade para que os registros possam ser recuperados por produto. Visualizações agregadas — dashboards OEE, tendências de rendimento, resumos de alarmes — estão no topo, servindo dashboards aos gerentes e relatórios aos clientes.
Duas regras práticas mantêm a arquitetura saudável. Primeiro,Preservar a identidade da unidade de ponta a ponta: dados que perdem sua ligação com o produto tornam-se estatísticas, enquanto dados que os mantêm permanecem como evidência.Segundo, automatizar a troca de dados: seja o equipamento enviar registros para o sistema central ou o sistema os recuperar automaticamente, a transferência não deve depender dos operadores exportando arquivos. Defina quando os registros são transferidos e como transferências falhadas são detectadas e tentadas novamente, para que os dados de produção permaneçam disponíveis e completos.
As decisões de armazenamento também têm uma dimensão de tempo. Dados de processos e alarmes usados para análise de manutenção precisam de histórico suficiente para cobrir variações sazonais e de mix de produtos; Registros de qualidade em nível unitário devem ser mantidos pelo período especificado pelos contratos dos seus clientes; e os dados de dashboards podem frequentemente ser agregados e resumidos sem perder valor de decisão. Decidir a retenção deliberadamente — em vez de deixar o armazenamento crescer até que se torne um problema de custo, ou eliminar registros que um auditor depois solicita — faz parte do tratamento dos dados como um ativo de produção. À medida que os volumes crescem, a arquitetura deve escalar adicionando armazenamento e computação atrás das mesmas interfaces, não redesenhando a camada de coleta que o equipamento já utiliza.
Transformando Dados em Ação: Análises e Aplicações
A coleta só se paga quando os dados impulsionam a ação. As aplicações de maior valor, em ordem aproximada de maturidade:
- OEE e análise de tempo de inatividade.Comparar o tempo planejado e o tempo real de produção, e classificar as causas de paralisação por frequência e duração, mostra exatamente onde o esforço de melhoria pertence — substituindo o debate tradicional sobre "onde estão as perdas" por medição.
- Análise de rendimento e defeito.Vincular resultados de inspeção aos parâmetros do processo revela correlações: quais configurações de desmembramento precedem defeitos no condutor, quais perfis de solda precedem falhas nas juntas. Esse é o caminho do combate a incêndios até a afinação de processos.
- Rastreabilidade e contenção rápida.Quando um defeito é encontrado, registros por unidade identificam o escopo afetado em minutos — a diferença entre uma ação direcionada e uma quarentena geral.
- Manutenção preditiva. Históricos de alarmes e tendências de parâmetros apoiam o monitoramento da condição e ajudam as equipes a identificar problemas recorrentes. Com histórico suficiente de falhas e indicadores validados, eles também podem apoiar a manutenção preditiva, permitindo que algumas intervenções sejam planejadas antes de uma falha.
- Monitoramento remoto e suporte.Com dados de vídeo e status acessíveis remotamente, fornecedores de equipamentos e engenheiros de fábrica podem diagnosticar problemas juntos sem precisar esperar por uma visita ao local — um dos benefícios práticos do monitoramento remoto embutido nas linhas de preparação de fios da Mijoint.
Como Implementar Coleta de Dados Automatizados para Resolver Pontos Cegos Operacionais
A implementação é bem-sucedida quando é estruturada contra pontos cegos específicos, em vez de tentada como um grande projeto:
- Comece pelas decisões.Liste as perguntas operacionais que você não pode responder atualmente — a verdadeira estação de gargalo, diferenças de rendimento de turno para turno, as principais causas do tempo de inatividade — e colete primeiro os dados que essas decisões exigem.
- Inventário do que seu equipamento já produz.A maioria das máquinas modernas já registra muito mais do que expõe. Estabeleça, máquina por máquina, qual interface cada uma oferece e quais dados ela carrega.
- Feche as ilhas primeiro.Equipamentos sem interface padrão são onde seus pontos cegos estão; Priorize essas conexões, usando gateways ou interfaces nativas, antes de estender a análise de dados.
- Faça o upload automático.Configure a transferência contínua de dados iniciada pela máquina para que a coleta sobreviva a turnos movimentados — etapas manuais de exportação são onde projetos de coleta morrem silenciosamente.
- Mantenha a identidade da unidade durante todo o processo.Quando o equipamento suporta identificação por unidade — como códigos marcados a laser com dados de inspeção armazenados no MES — use-o, para que seus dados permaneçam como evidência, e não estatísticas.
- Crie dashboards que as pessoas realmente usam.O medidor final — dos dados armazenados até uma tela que um supervisor verifica todas as manhãs — determina se a coleta muda o comportamento.
Por que escolher o equipamento pronto para dados da Mijoint
A Mijoint integra a coleta de dados em seus equipamentos de montagem automatizada como projeto padrão. OLinha automatizada de preparação de fios MCIOeLinha automatizada de preparação de fios CDFPcombinar toda a cadeia de processos de preparação de fios com monitoramento de vídeo, monitoramento remoto, rastreabilidade automática de dados de produção e uma interface padrão de dados para conexão MES ou plataforma web. OLinha de montagem flexível B901armazena resultados de inspeção visual CCD e medições de resistência de contato Kelvin de quatro fios LLCR em um MES contra códigos unitários marcados a laser — e seu desempenho engenheirado, acima de 90% de utilização e rendimento acima de 98%, é exatamente o tipo de resultado que os dados coletados tornam visível e sustentável. OMáquina de soldar barra de alta potênciaFecha o ciclo de soldagem de temperatura e pressão com feedback do sensor, gerando os dados de processo que seu sistema de coleta foi projetado para capturar.
Se seus equipamentos ou requisitos de dados ultrapassarem essas configurações padrão,Entre em contato com nossa equipePara discutir uma linha automatizada personalizada com a arquitetura de dados que sua operação precisa.
Conclusão
A coleta de dados de máquinas para equipamentos de automação é a diferença entre possuir máquinas automatizadas e entendê-las. Os dados já existem dentro de todas as linhas modernas — parâmetros de processo, registros de ciclos, resultados de inspeção, alarmes, rastreabilidade por unidade. Coletá-lo automaticamente por meio de interfaces padrão, armazená-lo contra a identidade da unidade e agir sobre ele por meio de análise OEE, análises de rendimento e manutenção preditiva converte o tempo de inatividade não planejado em manutenção gerenciada e decisões cegas em medidas medidas.
Escolha equipamentos projetados para se reportar — máquinas com monitoramento embutido, rastreabilidade e interface padrão de dados — e o projeto de coleta se torna configuração em vez de construção. Se você pretende levar coleta de dados por máquina para suas linhas automatizadas,entre em contato com a equipe de engenharia da Mijointpara solicitar uma proposta de equipamento personalizada, ou visitar oSobre Mijointpágina para saber mais sobre os equipamentos de automação prontos para dados da empresa.