
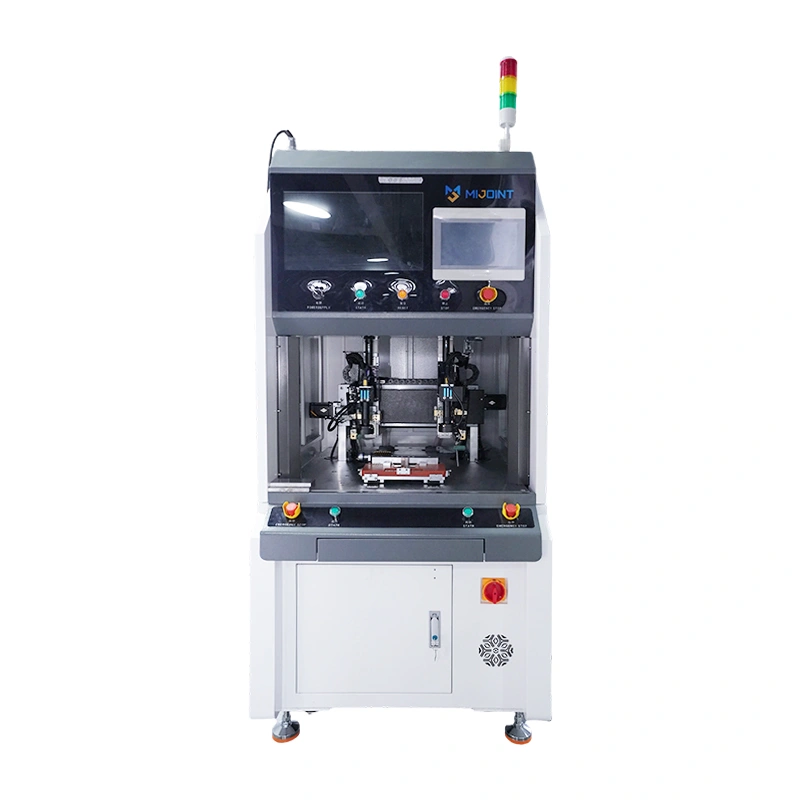
Na fabricação de eletrônicos de alta velocidade, escolher a escolha certaMáquina de soldagem por resistência para montagem de conectoresé fundamental para eliminar os gargalos da solda tradicional. À medida que os conectores diminuem e as demandas de desempenho aumentam para servidores de IA, módulos de E/S automotivos e telecomunicações de alta frequência, os fabricantes precisam de soluções de microsolda precisas, confiáveis e escaláveis. Este guia abrangente explora como selecionar o sistema ideal de soldagem por resistência para otimizar a integridade do sinal, a resistência mecânica e a eficiência da produção.
O que é uma máquina de soldagem por resistência para montagem de conectores?
AMáquina de soldagem por resistência para montagem de conectoresé um sistema de manufatura de alta precisão projetado para unir fios finos, cabos twinaxiais de alta velocidade (twinax) ou linhas micro-coaxiais diretamente a terminais conectores e placas paddle. Ao contrário dos sistemas de soldagem padrão usados em indústrias pesadas, a soldagem por resistência por conectores opera em microescala. Utiliza calor localizado e força mecânica para criar ligações de estado sólido ou de fusão entre materiais delicados. Como o processo não introduz ligas de solda estrangeiras, a junta resultante mantém a condutividade pura e a baixa impedância dos metais base, o que é crítico para transmissão de sinais de alta frequência e alta largura de banda.
As máquinas modernas de soldagem por resistência integram sistemas eletrônicos avançados de controle para regular a energia de soldagem com extrema precisão. Sistemas de alto desempenho utilizam tecnologia de aquecimento por pulso, onde a tensão de saída, largura do pulso e pressão de soldagem são rigidamente controladas por meio de sistemas de feedback em malha fechada. Sensores de corrente embutidos e mecanismos avançados de detecção de pressão monitoram as características físicas de cada articulação em tempo real. Isso garante que a corrente elétrica seja descarregada apenas sob as condições estruturais exatas exigidas, prevenindo defeitos em microescala.
Essas máquinas são altamente especializadas para manusear peças delicadas sem causar degradação térmica nos plásticos ao redor, carcaças de conectores de polímero de cristal líquido (LCP) ou isolamento de cabos. Um sistema de topo de linha pode soldar diretamente fios esmaltados ultrafinos, condutores micro-coaxiais e terminais de precisão com diâmetros ou espessuras variando de 0,02 mm a 0,30 mm. Essa capacidade os torna indispensáveis para a produção em massa de interconexões de alta densidade, incluindo interfaces de I/O de alta velocidade, conectores backplane e terminais sensores automotivos de próxima geração.
Quais componentes de conector e cabo podem ser soldados por resistência?
A soldagem por resistência é incrivelmente versátil, mas realmente se destaca quando aplicada a componentes de alta frequência e alta densidade que não suportam a exposição térmica prolongada da solda convencional. Na eletrônica moderna, esse processo é amplamente aplicado para unir fios de liga de cobre, latão, bronze e prata diretamente a terminais de conexão banhados a ouro ou estanho. Como o calor da soldagem é concentrado estritamente na interface de contato por uma fração de segundo, o isolamento ao redor e as carcaças plásticas permanecem completamente intactos.
Os componentes e conjuntos mais comuns que se beneficiam dessa tecnologia incluem:
- Conjuntos de Cabos de Alta Velocidade (DACs):Cabos de Cobre de Acoplamento Direto (DAC), incluindo conjuntos de cabos twinax 400G/800G/1.6T OSFP, QSFP-DD, SFP-DD e PCIe Gen 5/6 twinax. A soldagem direta dos condutores à placa de paddle da PCB garante perda mínima de inserção e de retorno.
- Terminais e Microconexões Estampados de Precisão:Conectores placa-a-placa de passo fino, conectores flexíveis de circuito impresso (FPC), cabeçalhos micro-pinos e blocos de terminais de alta densidade onde o espaço mecânico é extremamente restrito.
- Chicotes e Sensores Automotivos:Conectores de E/S de alta vibração, terminais de radar/LiDAR automotivos e conexões de fio-termo de alta resistência que exigem estabilidade térmica e mecânica superior sob condições operacionais adversas.
Ao utilizar a ligação metálica direta, os fabricantes eliminam o peso extra, volume e resistência elétrica das ligas de solda. Isso resulta em conexões altamente confiáveis e de baixa impedância que atendem aos rigorosos padrões de integridade do sinal de data centers de IA e sistemas de segurança automotiva.
Como Funciona a Soldagem por Resistência na Produção de Conectores
A física fundamental da soldagem por resistência baseia-se na Lei de Joule, que afirma que o calor gerado é diretamente proporcional ao quadrado da corrente de soldagem, à resistência elétrica da interface de contato e à duração do fluxo de corrente. No conjunto do conector, os eletrodos da máquina prendem o condutor do cabo e o terminal do conector sob uma força mecânica precisa. Essa ação de fixação estabiliza a resistência de contato na interface da junta e garante um caminho elétrico consistente.
Uma vez atingida a força de fixação pré-definida, o controlador da máquina libera um pulso elétrico de alta corrente e baixa voltagem através dos eletrodos. Como a resistência de contato entre o fio e o terminal é significativamente maior do que a resistência dos próprios eletrodos, calor localizado é gerado instantaneamente na interface. Esse calor amolece ou derrete os metais adjacentes, enquanto a força contínua dos eletrodos comprime os materiais para formar uma pepita de solda em estado sólido.
Todo o processo ocorre em questão de milissegundos. Esse tempo de ciclo ultra-rápido é o segredo para proteger carcaças de conectores sensíveis ao calor. O calor é gerado e dissipado tão rapidamente que não tem tempo de descer pelo fio para derreter o isolamento ou deformar o corpo plástico do conector. O resultado é uma junta limpa e altamente condutiva, com uma zona afetada pelo calor (HAZ) mínima, preservando a geometria física precisa necessária para manter a impedância característica.
Parâmetros-chave que afetam a qualidade da soldagem
Alcançar uma qualidade consistente de solda na produção de conectores de alta velocidade requer controle preciso sobre vários parâmetros físicos interconectados:
- Corrente e amplitude de tensão de soldagem:Para a montagem de microconectores, a amplitude do pulso deve ser ajustável em microetapas — frequentemente com resolução tão fina quanto 0,01 V dentro da faixa de 0,01 V a 1,99 V. Se a voltagem estiver um pouco baixa demais, a articulação sofrerá de uma adesão fraca; se for muito alto, causará expulsão de material, faíscas ou deformação severa do terminal.
- Largura de Impulso de Soldagem (Duração):Isso determina por quanto tempo a energia elétrica é aplicada à junta. Em aplicações de fio fino e twinax, isso é medido em milissegundos, normalmente variando de 0 a 29,9 ms com resolução de 0,1 ms. Como diferentes materiais de revestimento (como ouro, estanho ou níquel) têm condutividades térmicas e pontos de fusão variados, a largura do pulso deve ser personalizada para garantir que o revestimento seja deslocado ou derretido sem queimar o metal base subjacente.
- Força do eletrodo (pressão):A pressão mecânica adequada é essencial para romper os óxidos superficiais, achatar a rugosidade microscópica da superfície e evitar espaços de ar que causam arcos elétricos. Máquinas avançadas de soldagem por resistência utilizam sensores de pressão de alta precisão para garantir que o pulso elétrico só seja acionado quando a força mecânica estiver dentro da janela alvo. Força constante durante todo o ciclo de soldagem evita respingos e garante uma espessura uniforme da solda.
Como Escolher a Máquina de Soldagem por Resistência Certa
Ao avaliar umMáquina de soldagem por resistência para montagem de conectores, seu primeiro passo deve ser analisar seuEspecificações de fios e materiais. Se sua produção envolve cabos coaxiais ultrafinos (até 44 AWG) ou cabos twinaxiais que exigem soldagem direta em placas de pás, você precisa de uma máquina especializada de soldagem com fios finos. Garanta que o sistema possua regulação de energia de alta precisão e capacidade de aquecimento por pulso para lidar com ligas de cobre delicadas sem causar queima de fios.
Em seguida, avalie oRequisitos de energia e controledo seu ambiente de produção. Uma máquina confiável deve oferecer uma fonte de alimentação estável e uma potência máxima robusta de pulso de saída para garantir que consiga lidar com várias espessuras de materiais. Procure um controlador que ofereça feedback em malha fechada, permitindo ajustes em tempo real nas flutuações de tensão e corrente para manter a energia emitida perfeitamente consistente do primeiro soldado ao milionésimo.
Para ajudar você a avaliar suas necessidades de equipamentos, a tabela abaixo apresenta as especificações técnicas padrão para um sistema de resistência de alta performance, semi-automático de estação única, projetado para conectores de precisão e cabos de alta velocidade:
| Especificação do Equipamento | Detalhes dos parâmetros |
|---|---|
| Potência máxima de pulso de saída | 540 VA |
| Largura de Pulso de Soldagem | 0–29,9 ms (resolução 0,1 ms) |
| Amplitude do Pulso Principal | 0,01–1,99 V (resolução 0,01 V) |
| Diâmetro do Fio/Condutor Soldável | Ø 0,02–0,30 mm |
| Modo de Controle | Manual / Automático |
| Dimensões da estação de soldagem | 90 x 90 mm |
| Método de aquecimento | Aquecimento por pulso |
| Fonte de Alimentação | AC 220 V |
| Dimensões do Equipamento | L 620 × W 600 × H 1.600 mm (excluindo monitor) |
Por fim, considere oPegada física e escalabilidadedo equipamento. Se você está operando um piso de produção flexível, um design independente do tipo piso é altamente vantajoso. Isso permite que você implante a máquina como uma estação de trabalho manual inicialmente e, posteriormente, integre exatamente o mesmo módulo de soldagem em uma linha de produção automatizada com múltiplas estações quando seu volume aumenta.
Soluções de Soldagem Manual, Semiautomática e Totalmente Automática
A seleção do nível certo de automação depende do volume de produção, da matriz de produtos e dos custos com mão de obra.
Estações de Soldagem Manual
Estações de soldagem manuais são altamente eficazes para laboratórios de P&D, prototipagem e montagem de conectores de baixo volume e alta mistura. Eles permitem que operadores posicionem manualmente configurações complexas de fios sob um microscópio, tornando-os ideais para conjuntos altamente personalizados ou de baixa passagem, onde ferramentas automatizadas seriam proibitivamente caras.
Soluções Semiautomáticas
Para linhas de produção em crescimento, soluções semiautomáticas — como uma máquina de soldagem por resistência de estação única — oferecem um equilíbrio excepcional entre custo e eficiência. Esses sistemas apresentam um design compacto do tipo piso com uma estação de soldagem dedicada (por exemplo, uma estação de 90 x 90 mm). O operador carrega manualmente o conector e o fio em uma luminária, e a máquina lida automaticamente com o clampamento, a detecção de pressão, o aquecimento pulsado preciso e o monitoramento de corrente em tempo real, reduzindo significativamente o erro humano.
O fluxo de trabalho típico para uma estação semiautomática segue esta sequência:
Carregamento manual → fixação precisa do sensor → solda por aquecimento por pulso → verificação automatizada de qualidade
Linhas de Montagem Totalmente Automáticas
Para fabricação de interconexão de próxima geração em grande volume (como cabos OSFP ou CDFP), linhas de montagem totalmente automáticas são o padrão ouro. Esses sistemas avançados integram múltiplos processos complexos em um único fluxo contínuo. Eles fornecem matérias-primas, realizam desmontagem a laser, executam alinhamento guiado por visão, realizam soldagem por resistência de alta precisão, realizam inspeção óptica automática (AOI) 100% e embalam os produtos acabados. Esse nível de automação minimiza a intervenção humana, reduz os tempos de ciclo para 0,8 a 1,0 segundo por unidade e garante uma repetibilidade impecável.
Comparação dos níveis de automação
Para ajudar você a determinar o melhor ajuste para sua fábrica, a tabela abaixo compara as principais características das soluções manuais de soldagem por resistência manual, semiautomática e totalmente automática para conectores e cabos de alta velocidade:
| Característica / Métrica | Estações de Soldagem Manual | Soluções Semiautomáticas | Linhas de Montagem Totalmente Automáticas |
|---|---|---|---|
| Volume de Produção | Baixo (P&D, prototipagem, pequenos lotes) | Média a alta (escalar linhas de produção) | Ultra-alto volume (produção em massa) |
| Tempo Médio de Ciclo | Lento (muito dependente da habilidade do operador) | Moderado (ciclos controlados pela máquina consistentes) | Ultra-rápido (0,8 a 1,0 segundo por unidade) |
| Envolvimento do Operador | Alta (posicionamento manual, fixação e disparo) | Moderado (carregamento e descarga manual de luminárias) | Mínimo (operação desacompanhada, alimentação automatizada de materiais) |
| Consistência de Qualidade | Variável (dependente do operador) | Alta (parâmetros automáticos de clampagem e pulso) | Extremamente alta (orientação visual e 100% de AOI) |
| Rastreabilidade | Limitada (registro manual) | Bom (monitoramento e sensores de corrente em tempo real) | Completo (integração completa do MES, dados individuais das juntas) |
| Investimento inicial | Baixo | Moderado | Alto |
| Aplicações de Melhor Ajuste | Protótipos personalizados de cabos de alta velocidade, conectores aeroespaciais de baixo volume | Terminais de sensores automotivos, conectores de E/S de precisão, blocos de terminais de volume médio | Conjuntos de cabos twinax do DAC 800G/1.6T OSFP, QSFP-DD, PCIe Gen 5/6 |
Defeitos e Soluções Comuns de Soldagem
Mesmo com máquinas de alta qualidade, a deriva do processo pode ocasionalmente introduzir defeitos se os parâmetros não forem monitorados. A tabela abaixo descreve os defeitos mais comuns na soldagem de conectores, suas causas raízes e soluções recomendadas:
| Defeito Comum | Causa Raiz | Solução Recomendada |
|---|---|---|
| Soldagem Virtual / Juntas Fracas | Baixa entrada de calor ou pressão insuficiente do eletrodo. | Aumente a largura do pulso ou ajuste a força do eletrodo para romper óxidos superficiais. |
| Queimação / Quebra de Fios | Densidade excessiva de energia ou pontas de eletrodos desalinhadas. | Menor amplitude do pulso em passos de 0,01 V; Inspecione e realinhe as pontas dos eletrodos. |
| Faíscas / Respingos de Material | Pontas de eletrodo contaminadas ou descarga de corrente prematura. | Limpe eletrodos regularmente; Verifique o limiar do sensor de pressão antes de disparar. |
Soldagem Virtual ou Juntas Fracas
Esse é um problema comum onde o condutor do cabo e o terminal do conector parecem ligados, mas separados sob estresse mecânico mínimo. Isso geralmente é causado por entrada de calor insuficiente ou baixa pressão de eletrodo que não consegue romper os óxidos superficiais no terminal banhado. A solução é aumentar levemente a largura do pulso ou ajustar a força do eletrodo para estabilizar a resistência de contato.
Queimação ou quebra de fios
Isso ocorre frequentemente ao trabalhar com fios ultrafinos twinax ou micro-coaxiais abaixo de 0,1 mm. Isso acontece quando a densidade de energia é muito alta ou as pontas dos eletrodos estão desalinhadas, concentrando o calor em uma área minúscula. Para resolver isso, é necessário reduzir a amplitude do pulso principal usando ajustes de resolução fina (como passos de 0,01 V) e inspecionar as pontas dos eletrodos para desgaste ou desalinhamento.
Faíscas ou respingos de material
Esse defeito pode danificar componentes delicados do conector, derreter carcaças plásticas adjacentes e contaminar a área de soldagem. Isso normalmente é acionado ao descarregar a corrente antes que os eletrodos tenham fixado totalmente a peça, ou por pontas oxidadas dos eletrodos. Implementar uma máquina com sensor de pressão embutido evita que o sistema dispare prematuramente, enquanto estabelecer um protocolo regular de limpeza e armamento de eletrodos mantém as superfícies de contato impecáveis.
Inspeção de Soldagem e Rastreabilidade de Qualidade
Em indústrias críticas como manufatura automotiva e infraestrutura de servidores de IA, uma única falha na junta de conexão pode levar a um tempo catastrófico de inatividade do sistema ou degradação do sinal. Portanto, confiar em testes destrutivos pós-soldagem não é mais suficiente. Sistemas de soldagem por resistência de alto desempenho incorporamMonitoramento Elétrico em Tempo Realpor meio de sensores de corrente e voltagem embutidos. Esses sensores capturam a curva dinâmica de energia de cada solda, comparando-a com um "perfil dourado" pré-programado e sinalizando instantaneamente qualquer desvio.
Para complementar o monitoramento elétrico, linhas de produção de alta velocidade integramSistemas automatizados de inspeção visual. Utilizando câmeras 2D ou 3D de alta resolução, esses sistemas inspecionam a geometria física da emenda de solda imediatamente após o ciclo. Eles verificam a posição correta dos fios no terminal ou placa de paddle, verificam o excesso de deformação e medem a altura da solda para garantir que a junta atenda às tolerâncias dimensionais rigorosas antes que a peça se mova para a próxima estação.
Para alcançar uma manufatura realmente inteligente, essas ferramentas de inspeção devem estar diretamente conectadas ao seu Sistema de Execução de Manufatura (MES). Ao integrar os dados dos sensores da máquina de soldagem e os resultados da inspeção visual com o MES, você estabelece um ciclo completo de rastreabilidade de qualidade orientado por dados. Cada conector de alta velocidade produzido recebe um perfil de rastreamento único, contendo sua tensão exata de solda, duração do pulso, curva de pressão e imagens visuais de inspeção, dando aos seus clientes total confiança na confiabilidade do produto e na integridade do sinal.
Por que escolher a Mijoint para Automação de Soldagem por Resistência de Conectores
Quando se trata de montagem de conectores de alta precisão,MijointDestaca-se como um parceiro estratégico de automação líder mundial. Fundada em 2018 no Lago Songshan, em Dongguan, a Mijoint é especializada em soluções de automação personalizadas para cabos de alta velocidade, conectores e inspeção de visão 2D/3D. Nossa profunda expertise em engenharia em soldagem resistente, soldagem a laser e montagem de alta precisão nos permite atender líderes globais em servidores de IA, data centers, manufatura automotiva e automação industrial.
Escolher Mijoint significa fazer parceria com uma potência de P&D de elite. Nossa equipe é composta por mais de 200 engenheiros dedicados — 42% deles com cargos de Engenheiro Sênior — liderados por veteranos do setor com uma média de 15 anos de experiência. Oferecemos tecnologia de ponta que alcança precisão de montagem de até 0,01 mm e tempos de ciclo ultrarrápidos de 0,8 a 1,0 segundo por unidade. Nossas máquinas de soldagem por resistência semiautomáticas de estação única são projetadas com sensores avançados de pressão, sensores de corrente embutidos e regulação de energia de alta precisão para garantir condutividade e resistência mecânica impecáveis.
Na Mijoint, entendemos que a velocidade de fabricação e o tempo de atividade são essenciais para o seu resultado financeiro. Operando em uma instalação de última geração de 45.000 m², podemos entregar linhas de produção duplicadas em 45 dias e linhas desenvolvidas sob medida em 75 dias. Além disso, nossa rede global de serviços abrange Malásia, Vietnã, Tailândia e México, apoiada por um rigoroso Acordo de Nível de Serviço: garantia de resposta remota em 30 minutos, despacho de técnicos em 2 horas e chegada de técnicos no local em 24 horas para manter sua produção funcionando sem problemas.
Conclusão
Selecionar a máquina de soldagem por resistência certa é uma decisão crítica que impacta diretamente o desempenho elétrico, a integridade mecânica e o rendimento geral da sua linha de montagem de conectores. Ao avaliar cuidadosamente os diâmetros dos fios, revestimento de materiais e necessidades de energia, você pode selecionar um sistema que ofereça exatamente o controle de energia e a estabilidade mecânica que seu processo exige.
Abandonar a solda manual para a soldagem por resistência de precisão não só elimina defeitos comuns como juntas frias e danos térmicos, como também garante sua capacidade de produção para o futuro. Seja para uma máquina flexível e semiautomática independente para terminais de precisão ou uma linha de montagem automatizada totalmente integrada e de alta velocidade para cabos twinax 800G OSFP/QSFP-DD, fazer parceria com um líder do setor como a Mijoint garante que seu processo de fabricação permaneça altamente eficiente, preciso e totalmente rastreável.



